การประมวลผล UHT ถูกกำหนดโดยชุดพารามิเตอร์ง่ายๆ: นมจะถูกทำให้ร้อนถึง 135–150°C ค้างไว้ 2–5 วินาที จากนั้นจึงทำให้เย็นลงอย่างรวดเร็วจนถึงอุณหภูมิโดยรอบ ผลลัพธ์ที่ได้คือผลิตภัณฑ์ปลอดเชื้อในเชิงพาณิชย์ที่สามารถเก็บไว้โดยไม่ต้องเปิดที่อุณหภูมิห้องเป็นเวลา 6 ถึง 12 เดือน เทียบกับอายุการเก็บรักษาในตู้เย็น 7 ถึง 15 วันตามแบบฉบับของนมพาสเจอร์ไรส์ HTST ความแตกต่างเพียงอย่างเดียวนั้นเปลี่ยนตรรกะทั้งหมดของโรงงานผลิตนม รวมถึงรัศมีการกระจาย รูปแบบบรรจุภัณฑ์ สภาพคลังสินค้า และการพึ่งพาห่วงโซ่ความเย็น
อย่างไรก็ตาม พารามิเตอร์อุณหภูมิจะอธิบายเฉพาะผลลัพธ์เท่านั้น ไม่ใช่ต้นทุน ระยะ UHT จะกระตุ้นให้เกิดปฏิกิริยา Maillard ที่ทำให้เกิดรสชาติที่สุกเล็กน้อย การสูญเสียไทอามีนและวิตามินซีบางส่วน และการสูญเสียเวย์โปรตีนซึ่งความรุนแรงขึ้นอยู่กับรูปร่างของเส้นโค้งการให้ความร้อน การคงอยู่ และการทำความเย็นแบบเต็ม การให้ความร้อนช้าๆ จะทำให้มีสีน้ำตาลมากขึ้น การระบายความร้อนไม่เพียงพอจะทำให้ได้รับความร้อนมากขึ้น ดังนั้นสายผลิตภัณฑ์ UHT ที่ได้รับการออกแบบมาอย่างดีจึงช่วยให้เข้าถึงอุณหภูมิเป้าหมายได้น้อยกว่าการรับประกันว่านมทุกหยดจะมีประวัติความร้อนที่กะทัดรัดเท่ากันในขณะที่ไหลผ่านระบบ
ระบบ UHT โดยตรงจะฉีดไอน้ำในการประกอบอาหารเข้าไปในผลิตภัณฑ์โดยตรง ทำให้อุณหภูมิเพิ่มขึ้นอย่างรวดเร็วเป็นพิเศษและมีภาระความร้อนน้อยที่สุด ซึ่งเหมาะกับผลิตภัณฑ์ที่ให้ความสำคัญกับการเก็บรักษารสชาติเป็นอันดับแรก แต่ระบบโดยตรงต้องการไอน้ำคุณภาพสูง การควบคุมสมดุลแรงดันที่ซับซ้อน และการลงทุนเริ่มแรกที่สูงขึ้น ระบบทางอ้อมถ่ายเทความร้อนผ่านเครื่องแลกเปลี่ยนความร้อนแบบแผ่นหรือแบบท่อ ซึ่งมีอัตราการนำความร้อนกลับมาที่สูงกว่า 90% ในขณะที่ให้การควบคุมที่ใช้งานง่ายยิ่งขึ้นและโปรแกรม CIP ที่ง่ายกว่า ยกเว้นโรงงานผลิตนมขาวขนาดใหญ่มาก สายการผลิต UHT ส่วนใหญ่ถูกสร้างขึ้นโดยใช้ความร้อนทางอ้อม
ในการกำหนดค่าทางอ้อม การอุ่นเครื่อง การทำความร้อนขั้นสุดท้าย และการทำความเย็น ทั้งหมดนี้เกิดขึ้นภายในโมดูลการถ่ายเทความร้อนเดียวกัน คุณภาพการออกแบบของบรรจุภัณฑ์นั้นส่งผลโดยตรงต่อประสิทธิภาพการทำความร้อน อัตราการเปรอะเปื้อน และการใช้พลังงาน นี่คือสาเหตุที่การประเมินอุปกรณ์ไม่ควรหยุดที่อุณหภูมิสูงสุดในการฆ่าเชื้อ แต่ควรมุ่งเน้นไปที่อัตราการสร้างใหม่ในทางปฏิบัติ แรงดันตกคร่อม และความสามารถในการทำความสะอาดของ เครื่องแลกเปลี่ยนความร้อนลื่นไถล ภายใต้เงื่อนไขการผลิตจริง
 ผู้จัดจำหน่ายเครื่องแลกเปลี่ยนความร้อนลื่นไถล, โรงงานแบบกำหนดเอง, ผู้ผลิต - Shanghai Yi Yang Yi Yang Fluid Tech เป็นซัพพลายเออร์เครื่องแลกเปลี่ยนความร้อนแบบลื่นไถล, โรงงานเครื่องแลกเปลี่ยนความร้อนแบบกำหนดเองและผู้ผลิตในประเทศจีน, คำอธิบายฟังก์ชัน... ดูผลิตภัณฑ์ →
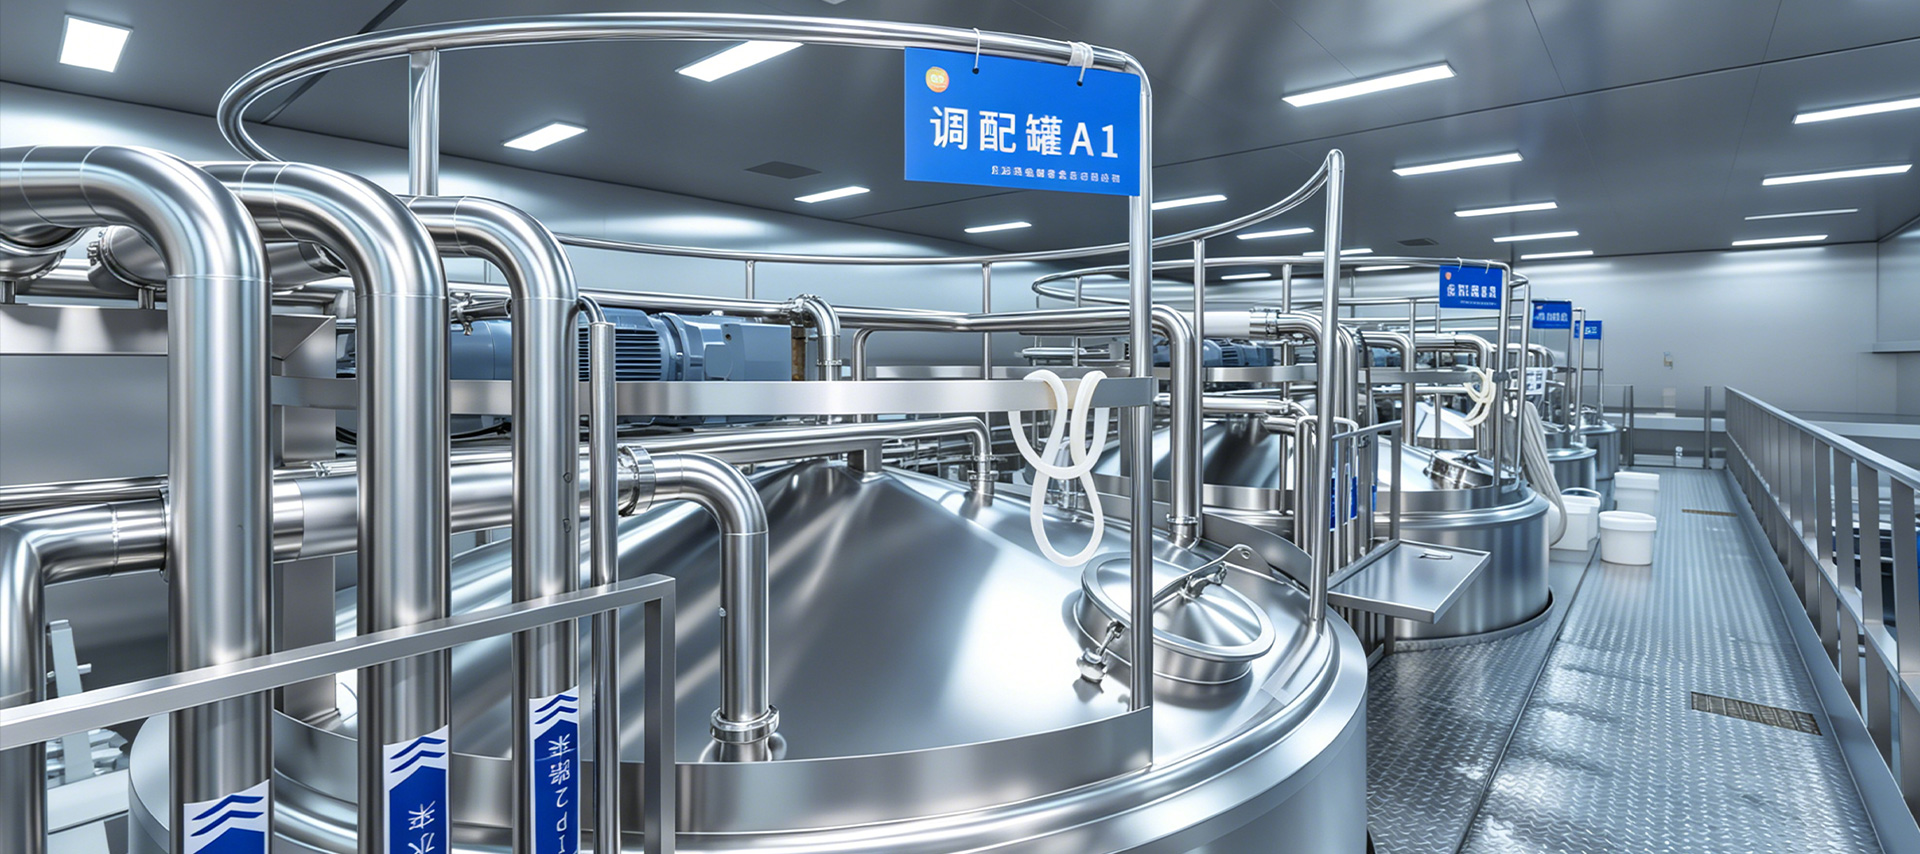
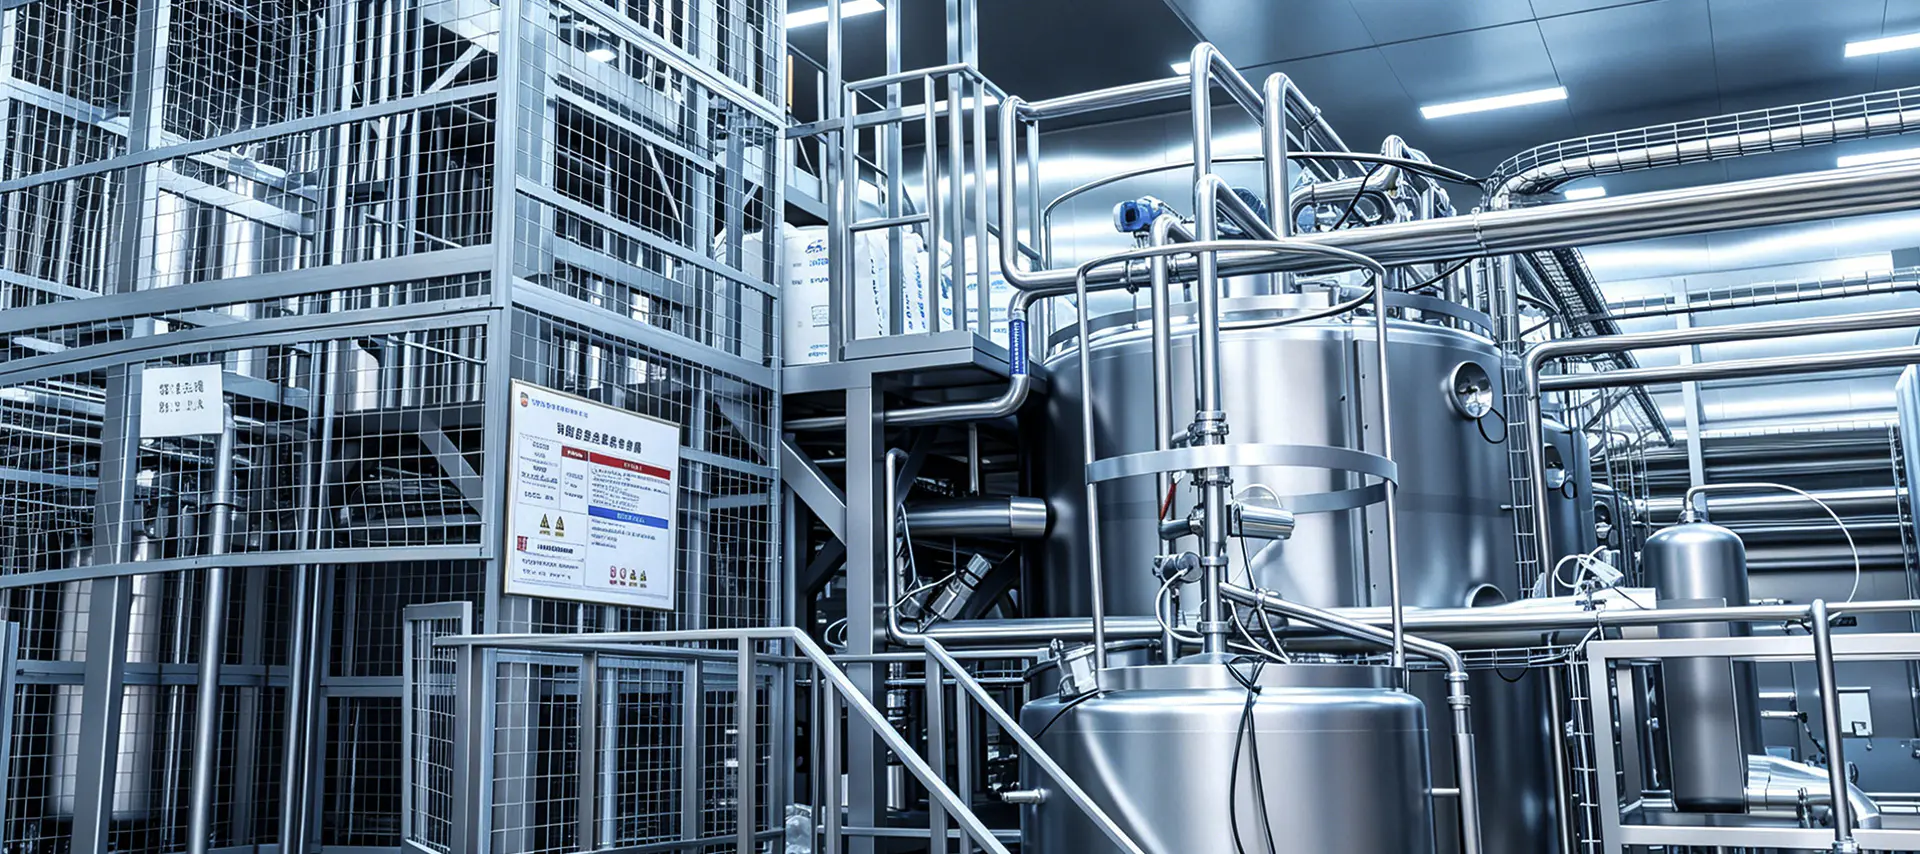
สายผลิตภัณฑ์ UHT ไม่ใช่เครื่องฆ่าเชื้อร่วมกับสารตัวเติม เป็นชุดของขั้นตอนกระบวนการที่เชื่อมต่อถึงกัน โดยคุณภาพผลผลิตของแต่ละขั้นตอนจะเป็นตัวกำหนดความเสถียรของขั้นตอนถัดไป บรรทัดที่สมบูรณ์มักประกอบด้วยโมดูลต่อไปนี้:
โรงงานหลายแห่งมุ่งความสนใจไปที่แผนก UHT แต่ข้อจำกัดด้านกำลังการผลิตที่แท้จริงมักจะอยู่ที่ต้นทาง หากน้ำนมดิบมีจำนวนจุลินทรีย์เริ่มต้นสูง เอ็นไซม์ทนความร้อนสามารถอยู่รอดได้ผ่านการบำบัดด้วยยูเอชที และสลายไขมันและโปรตีนต่อไปในระหว่างการเก็บรักษา ซึ่งนำไปสู่การจับตัวเป็นก้อนหรือรสจืดไปหลายสัปดาห์หลังการบรรจุ การกรอง การกำจัดก๊าซ และการกำหนดมาตรฐานที่เหมาะสมช่วยลดภาระของเครื่องอบฆ่าเชื้อ และยังจำกัดการสะสมบนพื้นผิวที่ถ่ายเทความร้อน
การวางตำแหน่ง Homogenizer มีความสำคัญเท่าเทียมกัน เมื่อดำเนินการทำให้เป็นเนื้อเดียวกันก่อนการบำบัดด้วย UHT เม็ดไขมันจะถูกทำให้บริสุทธิ์ที่ความหนืดต่ำลง และแนวโน้มการเปรอะเปื้อนของเครื่องฆ่าเชื้อจะลดลง โฮโมจีไนเซอร์ที่ระบุอย่างไม่ถูกต้อง เช่น มีแรงดันไม่เพียงพอหรือการปิดผนึกไม่ดี ทำให้เกิดการรวมตัวของไขมันหลังการฆ่าเชื้อ และข้อบกพร่องนี้จะมองเห็นได้ชัดเจนยิ่งขึ้นเมื่อเก็บผลิตภัณฑ์ไว้นอกห่วงโซ่ความเย็น
ส่วนผลิตภัณฑ์ UHT คือหัวใจสำคัญของกระบวนการ นมจะถูกให้ความร้อนอย่างรวดเร็วจนถึงอุณหภูมิที่ตั้งไว้ จากนั้นจึงผ่านท่อพักตามเวลาที่ต้องการ จากนั้นจึงทำให้เย็นลงที่อุณหภูมิต่ำกว่า 80°C หากอุณหภูมิต่ำกว่าขีดจำกัดล่างของกระบวนการ วาล์วเปลี่ยนทิศทางการไหลจะต้องเปลี่ยนเส้นทางผลิตภัณฑ์ที่ผ่านการฆ่าเชื้อโดยอัตโนมัติ เพื่อไม่ให้ถึงขั้นตอนการเติม
ฟังก์ชันนี้ไม่เพียงแต่ขึ้นอยู่กับเครื่องฆ่าเชื้อเท่านั้น แต่ยังขึ้นอยู่กับเครื่องมือวัด รางวาล์ว และลอจิกควบคุมด้วย การประเมิน อุปกรณ์ระบบฆ่าเชื้อ ดังนั้นจึงจำเป็นต้องพิจารณาระยะขอบของการออกแบบท่อจับ ประสิทธิภาพการถ่ายเทความร้อน เวลาตอบสนองของเซ็นเซอร์ และความน่าเชื่อถือของระบบผันแปรให้ละเอียดยิ่งขึ้น รายละเอียดเหล่านี้กำหนดว่าสายการผลิตสามารถรักษาความเป็นหมันทางการค้าภายใต้สภาวะน้ำนมดิบที่ผันผวนได้หรือไม่
 ซัพพลายเออร์อุปกรณ์ระบบฆ่าเชื้อ, โรงงานแบบกำหนดเอง, ผู้ผลิต - Shangh Yi Yang Fluid Tech เป็นซัพพลายเออร์อุปกรณ์ระบบฆ่าเชื้อ โรงงานอุปกรณ์ระบบฆ่าเชื้อแบบกำหนดเอง และผู้ผลิตใน Ch... ดูผลิตภัณฑ์ →
บทบาทของการกำจัดก๊าซในสายการผลิต UHT นั้นถูกประเมินต่ำไปได้อย่างง่ายดาย ออกซิเจนที่ละลายในน้ำนมดิบจะช่วยเร่งการเกิดออกซิเดชันของไขมันและสร้างรสชาติที่จืดชืด ในขณะที่อากาศที่สะสมอยู่จะรบกวนมิเตอร์วัดการไหลและความแม่นยำในการเติม หน่วยกำจัดแก๊สจะเพิ่มอุณหภูมิของนมเล็กน้อยเพื่อลดความสามารถในการละลายของแก๊ส จากนั้นใช้สุญญากาศเพื่อกำจัดอากาศและส่วนหนึ่งของสารประกอบอโรมาที่ระเหยได้ เพื่อปรับปรุงความคงตัวของรสชาติของผลิตภัณฑ์ขั้นสุดท้าย
ในสายการผลิตที่ออกแบบอย่างเหมาะสม ความจุไฟกระชากก่อนและหลังส่วน UHT จะดูดซับพฤติกรรมการสตาร์ท-สต็อปเป็นระยะๆ ของฟิลเลอร์ หากไม่มีบัฟเฟอร์นั้น การหยุดชะงักของการเติมจะรบกวนความเร็วการไหลและเวลาในการคงอยู่ในเครื่องอบฆ่าเชื้อโดยตรง ทำให้เกิดความแปรปรวนที่ซ่อนอยู่ซึ่งไม่มีลูปควบคุมใดสามารถแก้ไขได้อย่างสมบูรณ์
การเลือกสายการผลิตควรเริ่มต้นด้วยกำลังการผลิตและแผนผลิตภัณฑ์ตามความเป็นจริง ไม่ใช่รายการเครื่องจักร หลังจากที่ช่วงกำลังการผลิตได้รับการแก้ไขแล้วเท่านั้นจึงจะสามารถจับคู่วิธีการทำความร้อน พื้นที่แลกเปลี่ยนความร้อน ปริมาตรถังบัฟเฟอร์ และความเร็วของตัวเติมได้อย่างสอดคล้องกัน ตารางด้านล่างแสดงช่วงอ้างอิงทั่วไป
| ความจุ | วิธีการทำความร้อนโดยทั่วไป | ข้อควรพิจารณา |
|---|---|---|
| 1,000–3,000 ลิตร/ชม | เครื่องแลกเปลี่ยนความร้อนแบบแผ่นทางอ้อม | รูปแบบกะทัดรัด ความต้องการพลังงานลดลง เหมาะกับการจัดหาในภูมิภาค |
| 3,000–6,000 ลิตร/ชม | การแช่ทางอ้อมหรือไอน้ำ | ต้องใช้ถังบัฟเฟอร์ขนาดใหญ่ขึ้นและรอบ CIP ที่มีประสิทธิภาพสูงกว่า |
| 6,000–12,000 ลิตร/ชม | การแช่ด้วยไอน้ำหรือระบบผสม | ระบบอัตโนมัติเต็มรูปแบบ การนำความร้อนกลับมาใช้ใหม่ การประสานงานการบรรจุอย่างต่อเนื่อง |
คุณภาพของน้ำนมดิบเป็นตัวกำหนดขีดจำกัดอย่างหนักเกี่ยวกับอายุการเก็บรักษา UHT ในระหว่างการวางแผนโครงการ ซัพพลายเออร์ควรได้รับข้อมูลที่ชัดเจนเกี่ยวกับจำนวนจุลินทรีย์ จำนวนเซลล์ร่างกาย และความเสถียรของความร้อนของโปรตีน เนื่องจากค่าเหล่านี้ขับเคลื่อนการเลือกอุณหภูมิในการฆ่าเชื้อและความดันในการทำให้เป็นเนื้อเดียวกัน นมที่มีความคงตัวทางความร้อนของโปรตีนต่ำมีแนวโน้มที่จะทำให้พื้นผิวทำความร้อนเหม็นอย่างรวดเร็ว ส่งผลให้ระยะเวลาการทำงานต่อเนื่องสั้นลง และเพิ่มจำนวนรอบการทำความสะอาด
ในตลาดจีน นมยูเอชทีส่วนใหญ่บรรจุในรูปแบบอิฐและหมอนปลอดเชื้อเพื่อจำหน่ายในบรรยากาศ เมื่อมีการวางแผนสายการผลิตเพื่อส่งออกไปยังเอเชียตะวันออกเฉียงใต้ ตะวันออกกลาง หรือแอฟริกา จะต้องตรวจสอบความเข้ากันได้ของวัสดุตัวเติม รูปแบบบรรจุภัณฑ์ และสภาพคลังสินค้าล่วงหน้า หากกลุ่มผลิตภัณฑ์เดียวกันรองรับนมปรุงแต่งหรือเครื่องดื่มนมด้วย ลำดับ CIP จะต้องได้รับการออกแบบเพื่อป้องกันการปนเปื้อนข้ามระหว่างการเปลี่ยนแปลงผลิตภัณฑ์
สำหรับโรงงานที่ให้บริการเฉพาะตลาดในท้องถิ่นและไม่มีความจำเป็นในการกระจายสินค้าโดยรอบ จะง่ายกว่า สายการผลิตนมพาสเจอร์ไรส์ มักเป็นทางเลือกเงินทุนที่สมเหตุสมผลมากกว่า มูลค่าทางเศรษฐกิจของเทคโนโลยี UHT จะปรากฏก็ต่อเมื่อโมเดลธุรกิจมีอายุการเก็บรักษานานและการขนส่งอุณหภูมิห้อง
สาเหตุที่ไม่สามารถคาดเดาได้มากที่สุดของการหยุดทำงานในโรงงานยูเอชทีคือการเปรอะเปื้อนที่พื้นผิวการถ่ายเทความร้อน โปรตีนนมและเกลือแคลเซียมสะสมอยู่บนผนังร้อน ค่อยๆ ลดประสิทธิภาพการถ่ายเทความร้อน และเพิ่มความดันลดลงจนกระทั่งระบบต้องหยุดการทำความสะอาด วิธีปฏิบัติในการควบคุมความเปรอะเปื้อนในทางปฏิบัติคือการใช้อุณหภูมิอุ่น ความเร็วการไหล และองค์ประกอบของน้ำนมดิบ ไม่ใช่เพียงการลดระยะเวลาการทำความสะอาดให้สั้นลง ตัวแลกเปลี่ยนที่ได้รับการออกแบบมาอย่างดีจะรักษาความแตกต่างของอุณหภูมิระหว่างผนังกับของเหลวให้ต่ำพอที่จะชะลอการสะสมตัว
ความเสี่ยงด้านคุณภาพที่ใหญ่ที่สุดในสายการผลิต UHT ไม่ได้อยู่ภายในเครื่องอบฆ่าเชื้อแต่อยู่ด้านในสุด ช่องระบายอากาศของถังปลอดเชื้อ ระบบเติมอากาศ และปะเก็นที่จุดเชื่อมต่อท่อ ล้วนทำให้เกิดการปนเปื้อนซ้ำของผลิตภัณฑ์ที่ผ่านการฆ่าเชื้อแล้ว เนื่องจากข้อบกพร่องประเภทนี้มักปรากฏขึ้นหลังจากจัดเก็บเป็นเวลาหลายสัปดาห์เท่านั้น การตรวจสอบจึงมีค่าใช้จ่ายสูงและมักต้องทิ้งผลิตภัณฑ์จำนวนมาก การป้องกันขึ้นอยู่กับการออกแบบส่วนปลอดเชื้อและการบำรุงรักษาส่วนประกอบซีลทุกชิ้นอย่างมีระเบียบวินัย
การทำความสะอาดเป็นประจำเป็นมาตรการขั้นพื้นฐานในการป้องกันทั้งความเปรอะเปื้อนและการปนเปื้อนซ้ำ โปรแกรม CIP ที่สมบูรณ์ครอบคลุมขั้นตอนการล้างด้วยอัลคาไลน์และกรด รวมถึงการล้างครั้งสุดท้าย และต้องส่งอัตราการไหลและอุณหภูมิที่ต้องการผ่านท่อจับโดยเฉพาะ ขนาดพอเหมาะ ระบบทำความสะอาด CIP ลดความจำเป็นในการถอดแยกชิ้นส่วนด้วยตนเอง และลดโอกาสที่จะเกิดข้อผิดพลาดจากมนุษย์
 ซัพพลายเออร์อุปกรณ์ระบบทำความสะอาด CIP, โรงงานแบบกำหนดเอง, ผู้ผลิต - Shangh Yi Yang Fluid Tech เป็นซัพพลายเออร์อุปกรณ์ระบบทำความสะอาด CIP โรงงานอุปกรณ์ระบบทำความสะอาด CIP ที่กำหนดเองและผู้ผลิตใน Ch... ดูผลิตภัณฑ์ →
แม้จะมีอุปกรณ์ที่เหมาะสม พารามิเตอร์ CIP ยังต้องมีการตรวจสอบและเพิ่มประสิทธิภาพอย่างต่อเนื่องตามเงื่อนไขของไซต์งาน ที่ การสนับสนุนบริการด้านเทคนิค ซัพพลายเออร์จัดเตรียมให้หลังการทดสอบเดินเครื่อง รวมถึงการตรวจสอบการทำความสะอาด การวินิจฉัยข้อผิดพลาด และการฝึกอบรมผู้ปฏิบัติงาน มักจะสร้างความแตกต่างระหว่างสายการผลิตที่ทำงานได้อย่างน่าเชื่อถือกับสายการผลิตที่ไม่ถึงเอาท์พุตที่ระบุ
โดยปกติแล้วผู้ซื้อจะเปรียบเทียบราคาและยี่ห้อของเครื่องฆ่าเชื้อและสารตัวเติม แต่การออกแบบทางวิศวกรรมรอบๆ เครื่องจักรเหล่านั้นคือสิ่งที่กำหนดว่าโรงงานจะทำงานได้จริงหรือไม่ ขนาดของถัง ความลาดชันของท่อ การเลือกปั๊ม เครือข่ายการนำความร้อนกลับมาใช้ใหม่ ลอจิกอัตโนมัติ และเครือข่ายการวางท่อ CIP ล้วนต้องมีความสมดุลเป็นระบบเดียว ซัพพลายเออร์ที่มีประสบการณ์บูรณาการแบบเต็มสายงานเริ่มต้นจากการคำนวณโฟลว์กระบวนการ จากนั้นเลือกอุปกรณ์ให้เหมาะกับโฟลว์นั้น แทนที่จะประกอบเครื่องจักรแต่ละเครื่องจากแหล่งที่ต่างกัน
นี่คือเหตุผล กระบวนการและการออกแบบทางวิศวกรรม ความสามารถจะต้องมีน้ำหนักเท่ากันในการประเมินซัพพลายเออร์เท่ากับราคาฮาร์ดแวร์ สายการผลิต UHT เกี่ยวข้องกับรายจ่ายฝ่ายทุนจำนวนมาก และเหลือพื้นที่เพียงเล็กน้อยสำหรับการปรับเปลี่ยนหลังการติดตั้ง การให้ความสำคัญกับการออกแบบกระบวนการ การจับคู่อุปกรณ์ การตรวจสอบการทำความสะอาด และการสนับสนุนหลังการขายที่เท่าเทียมกัน มีความสำคัญมากกว่าการต่อรองราคาต่ำสุดด้วยเครื่องจักรเพียงเครื่องเดียว

รายละเอียดการติดต่อ
Production Address: เลขที่ 9188 ถนน Chuannan Fenggong เขต Fengxian เซี่ยงไฮ้
Office Address: ห้อง 603 อาคาร 57 เลขที่ 260 ถนนเหมาหยวน เขตเฟิงเซียน เซี่ยงไฮ้
TEL: 86-18221904658
E-mail: [email protected]
ลิงค์ด่วน
ขอใบเสนอราคาที่กำหนดเอง ต้องการอะไรเป็นพิเศษไหม? เราพร้อมให้ความช่วยเหลือ